真空自耗电弧炉电极杆焊接裂纹控制技术研究
2011-09-27张日恒
钛工业进展 2011年1期
张日恒
(武昌船舶重工有限责任公司钛合金工程应用技术研究所,湖北 武汉 430063)
真空自耗电弧炉电极杆焊接裂纹控制技术研究
张日恒
(武昌船舶重工有限责任公司钛合金工程应用技术研究所,湖北 武汉 430063)
分析了真空自耗电弧炉铜 -不锈钢异种金属套管式电极杆焊接裂纹产生的机理。研究出了提高焊缝金属抗裂性能及降低焊接过程结构内应力的工艺方法——焊后捶击焊逢并浇水快速冷却。生产中采用该工艺措施后,有效地防止了焊接裂纹的产生,值得在类似结构焊接中加以推广应用。
异种金属;封闭结构;焊接裂纹;控制技术
1 问题的提出
真空熔炼是现阶段冶炼钛及钛合金材料的主要工艺方法,真空自耗电弧炉是实现该工艺的主要设备,电极杆是真空自耗电弧炉炼钛设备中不可缺少的核心部件之一。真空自耗电弧炉电极杆由紫铜(T2)内管、不锈钢 (1Cr18N i9Ti)外管、紫铜 (T2)导电法兰和紫铜 (T2)连接头等零件经熔化焊接而成,属封闭式套管结构异种金属组焊件。图1为某型进口真空自耗电弧炉电极杆结构示意图。为摆脱国外的技术制约,对其进行了国产化试制,按照①②③④的顺序依次施焊各组焊焊缝。焊后检查发现,在焊缝①、④处均产生了极为严重的裂纹。
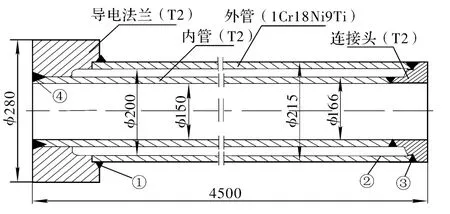
图1 铜 -不锈钢套管式电极杆结构示意图Fig.1 Structural diagram of double-pipe electric pole with Cu-stain less steel
2 裂纹产生的原因分析
裂纹产生的主要原因是焊接中在结构内部产生了较大的残余应力,且应力超过了材料的抗拉强度极限。经过分析研究,电极杆中……
登录APP查看全文