630 t·m锻造操作机缸体热处理
2011-09-25王洪斌高文明
大型铸锻件 2011年4期
关键词:工艺
王洪斌 高文明
(中国第一重型机械(股份)公司轧辊电站事业部,黑龙江161042)
我公司自主研制的150 MN自由锻造水压机已投产两年多,但是由于没有操作机,锻造时只能使用翻钢机翻转工件,大大降低了水压机的生产效率。为此,我公司与德国西马克梅尔公司合作制造了630 t·m锻造操作机。该设备是国家科技支撑计划项目,与150 MN自由锻造水压机配套使用,是我公司的关键设备。操作机缸体是设备的关键部件,缸体性能的好坏直接影响着操作机的使用性能,决定着水压机生产的产品质量和生产效率。
1 缸体的技术要求和试制方案
630 t·m锻造操作机缸体材料为30Cr2Ni2Mo,性能要求见表1。投料前准备在缸体一端留有吊夹头,粗加工简图见图1,粗加工重量达106.5 t。原设计的热处理工艺是采用井式炉立式装炉加热后,再用井式淬火油槽进行淬火。但是在锻造过程中,由于芯棒断裂无法锻造出吊夹头,这意味着不能用井式炉和井式淬火油槽进行热处理,只能用台车炉进行加热。而热处理车间又没有如此大尺寸的卧式淬火油槽,所以我们必须依据公司现有的热处理设备重新制定可行的热处理工艺,以保证缸体锻后正回火达到性能要求。
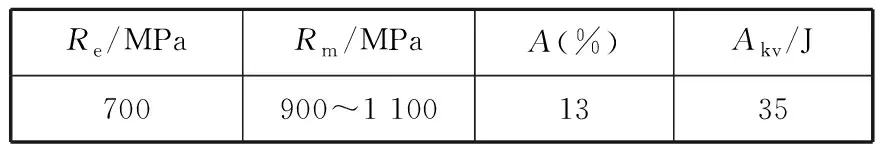
表1 缸体性能要求Table 1 Cylinder performance test requirement
2 缸体喷雾淬火工艺
结合我公司现有设备的情况以及以往的生产经验,我们决定用台车炉对缸体进行卧式装炉加热。为防止加热过程中缸体变形,装炉时将缸体垫平、垫实,出炉后用卧式喷雾淬火机床对缸体进行喷雾淬火。……
登录APP查看全文