齿辊辊身铸造工艺改进
2011-09-01李宝伟黄一声
中国铸造装备与技术 2011年3期
郭 林,李宝伟,黄一声
(济钢集团重工机械有限公司,济南 250101)
齿辊辊身铸造工艺改进
郭 林,李宝伟,黄一声
(济钢集团重工机械有限公司,济南 250101)
采用辊身内部铸入离心钢管的工艺方案,解决了原辊身使用中出现裂纹、漏水导致其使用寿命短的问题。
竖炉;齿辊;铸造工艺
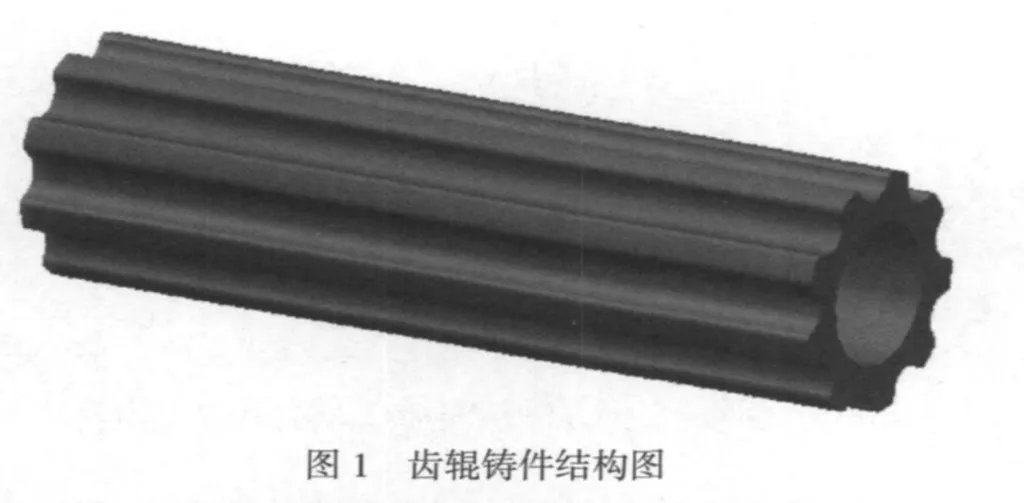
齿辊是球团竖炉生产中的关键设备,其结构为三段式,其中辊身是三段中的关键部位,齿辊辊身结构如图1所示。辊身铸件材质为ZG40Mn2,要求铸件组织致密,使用过程中不得有漏水现象。
1 原工艺出现的问题
原齿辊使用过程中出现的问题,主要是使用寿命短,齿辊安装使用后不到两个月就出现漏水,在槽底部出现裂纹,中间烧损严重。
针对以上问题,我们通过分析认为,导致原齿辊使用寿命短、漏水严重的主要原因是齿辊辊身工艺结构不合理,采用常规铸造法容易产生气孔与缩松缺陷,不可能保证铸件的致密要求,因此在使用过程中出现漏水问题。由于辊身部位的工作环境温度较高,漏出的水气化成水蒸汽,水蒸汽在高温下与齿辊表层的铁元素发生化学反应,生产氧化铁和一氧化碳,导致铸件抗拉强度降低,表面出现裂纹,使得漏水越来越严重。要解决以上问题,按常规铸造方法,只能采取加补贴的方法;但是由于辊身较长,需要加的补贴量较大,给加工和清理造成困难,并且也不能保证铸件不出现气孔和夹砂等铸造缺陷。因此必须另采取特殊的工艺方法。
2 改进后的铸造工艺
为解决齿辊漏水问题,我们研究设计多种工艺方案,最终确定采用辊身内部铸入离心钢管的工艺方案。……
登录APP查看全文