单筒式除氧器制造工艺研究
2011-08-16哈尔滨锅炉厂有限责任公司武玉君范博
电器工业 2011年9期
哈尔滨锅炉厂有限责任公司 武玉君 范博
引言: 我公司为某用户生产的300MW单筒式除氧器采用的是引进技术,结构比较复杂,制造难度很大。在充分消化吸收引进技术的同时,结合我公司现有设备条件,成功生产制造了这台除氧设备。
1、产品结构技术参数
1.1 结构
结构简图如图1所示
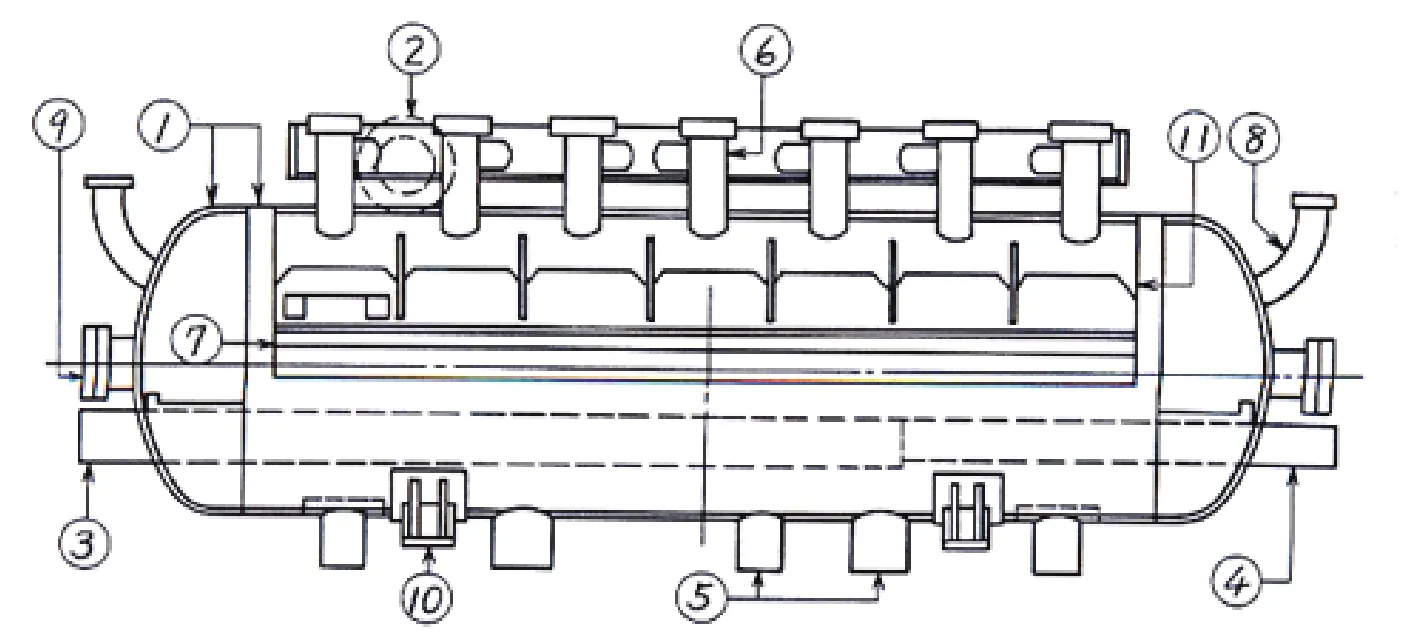
图1 除氧器结构简图
1.2主要特点:
(1)在不改变设备除氧性能的前提下,将原来除氧设备由除氧器和水箱两部分合而为一,结构更为紧凑,设备占用的空间大大缩小。单筒式除氧设备结构设计尺寸(直径和长度)可根据特殊要求而改变。
(2)单筒式除氧设备的应用,可降低成本,提高效率,尤其是提高现场设备安装效率。
(3)水位控制更为简便。
(4)由于采用了弹簧喷嘴、受水箱及除氧盘等新式内件结构,从而使除氧效果更加良好和简易。
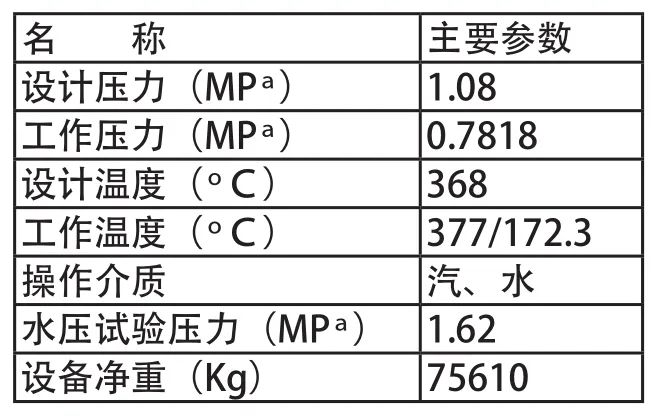
1.3 主要设计参数及技术要求(见下表):
?
1.4 采用的标准及技术条件
(1)ASME法规第Ⅷ卷《压力容器》
(2)《压力容器安全技术监察规程》99版
(3)GB150-98《钢制压力容器》
(4)《电站压力除氧器安全技术规定》
2、主要零部件制造难点及质量控制措施
2.1 左、右标准椭圆封头
左、右标准椭圆封头的结构特点和难点为封头直径大,直径约为Di3500;壁厚薄,壁厚约为δ25mm。由于其材质为P1类材质,所以成型方法采用的是正火结合冲压。封头展开外径尺寸几乎达到D4500mm,目前国内还无法轧制如此大直径的钢板,所以封头下料时采用由两块板拼接,焊缝修磨平滑,超声波探伤合格后冲压成型,封头冲压后,划封头四中心线及端部余量线,割除端部余量,并按图割磨坡口成形,按图和技术要求无损探伤合格后备用。……
登录APP查看全文