车间电气系统升级改造
2011-08-15李晓明
电气技术 2011年7期
李晓明
(山东省莱芜市莱钢运输部,山东 莱芜 271104)
车间原电气控制系统以及传动控制系统于90年代中期从瑞典ABB公司引进。控制系统使用ABB PLC,共有13个控制站点。控制系统最初使用系统版本:主控站为 MP200,打捆机为 MP90。随着产能的增加老系统MP200运行负载升高,经常出现故障,两年后针对部分问题较多的站点升级成AC450,并对部分站点进行合并,改为11个控制站点,目前控制系统的网络图如图1所示。
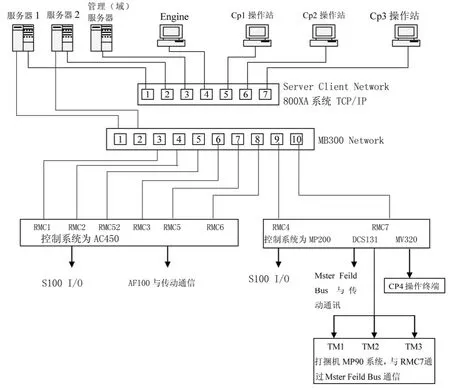
图1 车间控制系统与监控网络图
1 目前存在问题
1.1 MP200、MP90控制系统备件无法采购
目前控制系统中4#、7#站为MP200控制系统,3套打捆机为MP90控制系统。MP200控制系统与MP90控制系统之间,MP200控制系统与传动系统之间的通信采用Mster Feild Bus通信协议。ABB MP200控制系统为ABB上世纪80年代产品,MP90系统则更为早期产品。现在MP200、MP90及其Mster Feild Bus通信产品均被ABB淘汰,ABB只是在卖设备库存,现在库存也已经买完,备件已经采购不到。如果控制设备出现故障将导致停产。
1.2 4#台操作终端局限,无法进行功能改造
码垛区域人机界面为九十年代中期随原装设备引进的操作终端,是ABB最初形式的人机界面。操作终端的图形界面采用字符串方式,用ABB AMPL语句编写成表(table)的形式固化在7#站控制系统中。操作终端的使用具有较大的局限性:
1)操作工只能进行简单操作参数的设定,无法像操作站那样直观的监控设备运行状况。
2)由于操作终端的图形界面采用语句编写固化在控制系统中,无法进行工艺改造后的操作画面建立。
3)与控制系统的通信采用专用通信板MV320也淘汰停产。……
登录APP查看全文
