水泵铜叶轮陶瓷型芯的快速制造工艺
2011-07-23牛向明
山东理工大学学报(自然科学版) 2011年6期
关键词:工艺
牛向明,张 勇,王 超
(山东理工大学机械工程学院,山东淄博255091)
水泵铜叶轮通常采用重力铸造工艺,树脂自硬砂造型,树脂砂或油砂制备型芯,该铸造工艺存在气孔、表面质量差、浇不足、冷隔等铸造缺陷.采用真空低压铸造可以较好地克服上述缺陷,铸造出表面光洁性好、尺寸精度高的铜叶轮[1],而如何制备低压铸造铜叶轮的陶瓷型芯是该工艺的关键,陶瓷型芯的精度将直接影响到铜叶轮精度.本文拟通过实验对传统陶瓷型芯制造工艺进行改进,探索出低压铸造用铜叶轮陶瓷型芯的快速制造工艺.
1 实验方法
1.1 铜叶轮原型的制备
根据PRO/E三维实体生成STL文件错误最少的原则,采用三维造型软件PRO/E造型,根据铜叶轮图纸并放大1%补偿铸件收缩,得到的铜叶轮三维造型如图1所示.
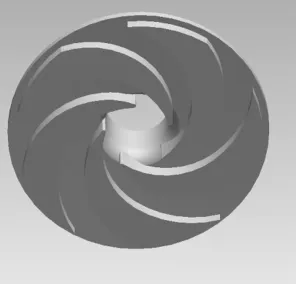
图1 铜叶轮三维造型
将三维造型转化成与快速成型设备匹配的标准文件格式STL文件,并对STL文件分层添加支撑,再采用SLA快速成型方法制备铜叶轮的树脂原型,结果如图2所示.原型的表面质量将直接影响到硅胶软模的表面质量,最终影响到铸件的表面质量,因此原型制备后要用工业酒精或丙酮对其表面进行清洗[3],擦除污垢并对原型上的支撑点处打磨修整.
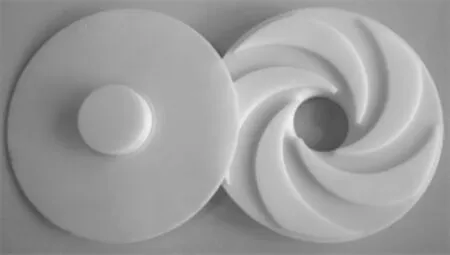
图2 铜叶轮树脂原型
1.2 硅橡胶模翻制原型
硅胶软模作为过渡模[2],与原型间的摩擦系数小,具有良好的弹性、分层性和柔软性,且成本低、工艺简单、速度快,可精确地将原型特征复制下来.值得注意的是,影响硅橡胶……
登录APP查看全文