浅析高寒环境下水轮机蜗壳焊接质量控制
2011-06-12李永强张春海
水力发电 2011年11期
王 英,李永强,张春海
(1.中国水利水电第四工程局机电安装分局,青海 循化 811100;2.中国水利水电第十工程局机电安装分局,青海 循化 811100;3.黄河上游水电开发有限责任公司工程建设分公司,青海 西宁 810000)
积石峡水电站安装3台套单机容量为340 MW的混流式水轮发电机组,水轮机安装高程1 777.2 m。蜗壳共分31个管节卷制,其中第26、27节在出厂前已与座环焊接成整体,进水管段(第28、29、30、31节)及其余各管节(第1节~第25节)需在工地装配、焊接而成。蜗壳进水口的内径为φ9 818 mm,管壁最大厚度为42 mm,最小厚度为20 mm;蜗壳进水口与机组压力钢管相连接。蜗壳布置见图1。
积石峡水电站1号机蜗壳在北方最寒冷的冬季(最低气温-11.8℃)且在露天环境中焊接,焊接环境十分恶劣。
1 蜗壳焊接工艺评定试验
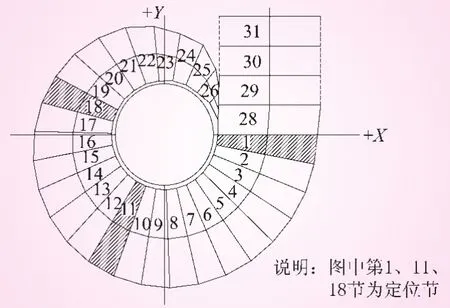
图1 蜗壳管节布置示意
由于积石峡水电站1号机蜗壳焊接正值冬季的露天环境下焊接,且受风、雨、雪等气象因素的影响,焊接现场环境温度低、湿度大等诸多不利于保证蜗壳焊接质量的环境因素。在这种环境条件下,必须使蜗壳焊接的工艺及质量控制措施更加科学、严谨,且合理可行。正式焊接之前在工地进行了蜗壳焊接工艺评定试验。
(1)材质及焊接材料。①与蜗壳焊接相关的座环材质为Q345C钢板、蜗壳材质为B610CF钢板、压力钢管材质为WDB620钢板。②焊接材料为GB E6015-G。
(2)试板的选择。①座环材质Q345C与蜗壳蝶形边材料WDB620异种钢材与焊接熔敷材料GB E6015-G的焊接工艺参数及力学性能检验。②对压力钢管制作材料WDB620与蜗壳材料B610CF同种钢焊接及焊接材料GBE6015-G的焊接工艺参数及力学性能试验。……
登录APP查看全文
