乳酸废水处理工程实例
2010-08-21田文杰
山西建筑 2010年8期
刘 琼 田文杰
乳酸是一种重要的工业原料,广泛地用于化工、医药、食品、印染、纺织、皮革等多种行业。该种废水特点是有机物含量较高、易腐败,并呈酸性,含盐量高,因此排入江河或地下水系都将严重破坏生态平衡,使得水体富营养化,造成水体缺氧,恶化水质,污染环境。在本工程应用中,采用新型高效内循环厌氧生物反应器[1](IC反应器)处理乳酸工业废水,运行实践表明,IC反应器启动速度较快,运行稳定,IC反应器出水再经过循环式活性污泥系统(CASS)处理,水质达到污水综合排放标准(GB 8978-1996)二级标准。
1 废水来源与水质
某乳酸厂以玉米、大米为原料,采用发酵法生产DL-乳酸,生产能力约4万t/年。废水主要来源于糖化发酵,板框压滤及离子交换3个工段。其中离子交换废水有机物含量低,经现场测试确定,经过简单的pH调节即可排放。污染严重的废水只有糖化发酵和板框压滤两道工序。废水水质见表1。
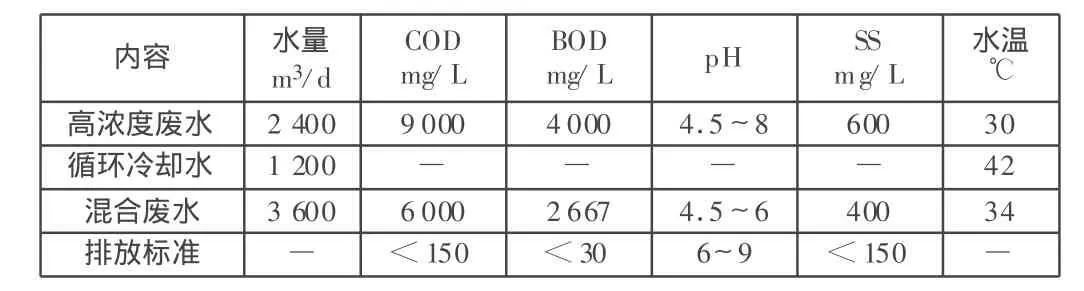
表1 设计进、出水水质
2 工艺技术
2.1 工艺流程
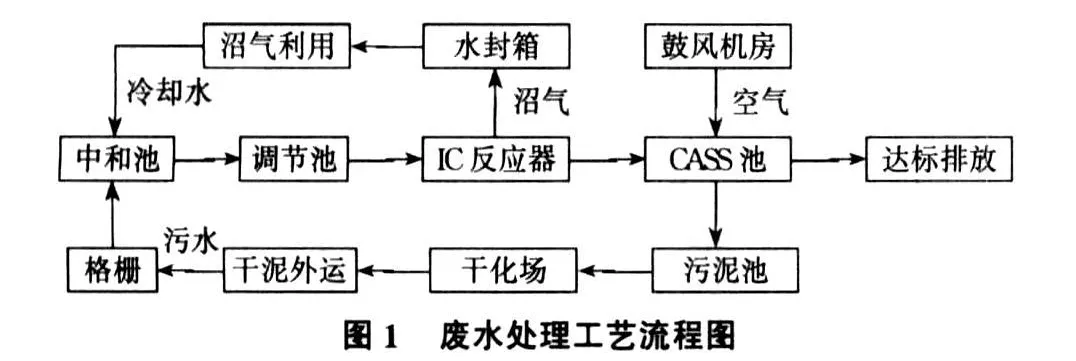
废水处理工艺流程见图1。该工艺的特点:1)厌氧工艺。IC反应器特有的上下两个厌氧反应室相叠加的结构,既强化了处理效果,又能有效地防止污泥流失。反应器中形成的大流量的内循环可以对pH值有较好的缓冲作用[3]。2)CASS是序批式活性污泥(SBR)工艺及间歇式循环延时曝气活性污泥工艺(ICEAS)的一种变形[4]。CASS工艺将生物反应和沉淀结为一体,结构简单,投资少,运行管理也比较简单易行。CASS工艺具有不易产生污泥膨胀、水分离效果好、耐冲击、处理效率高、出水水质好等优点。……
登录APP查看全文
